
Stal nierdzewna znajduje dziś zastosowanie praktycznie we wszystkich gałęziach przemysłu. Wykorzystuje się ją między innymi w przemyśle chemicznym, petrochemicznym, spożywczym i farmaceutycznym, w produkcji zbiorników, rurociągów i urządzeń procesowych, w budownictwie, transporcie oraz przy produkcji wyposażenia i urządzeń codziennego użytku.
Jej szerokie zastosowanie wynika przede wszystkim z wysokiej odporności na korozję, dobrych właściwości użytkowych oraz możliwości uzyskania powierzchni spełniającej wysokie wymagania techniczne i higieniczne.
Odporność stali nierdzewnej na korozję jest związana z obecnością chromu w stopie. Na czystej powierzchni materiału w kontakcie z tlenem tworzy się bardzo cienka warstwa pasywna, bogata w związki chromu. Stanowi ona naturalną barierę ograniczającą reakcję metalu z otoczeniem.
Warstwa pasywna może jednak zostać zaburzona podczas produkcji, spawania, obróbki mechanicznej, transportu lub montażu. Dlatego sam wybór odpowiedniego gatunku stali nie gwarantuje uzyskania wymaganej odporności korozyjnej. Istotny jest również stan powierzchni gotowego wyrobu.
Korozja stali nierdzewnej
Stal nierdzewna może ulegać różnym rodzajom korozji. W zależności od materiału, konstrukcji i środowiska eksploatacji może występować między innymi korozja ogólna, wżerowa, szczelinowa, międzykrystaliczna, naprężeniowa czy galwaniczna.
Szczególnie niebezpieczne są sytuacje, w których na powierzchnię stali nierdzewnej zostają przeniesione cząstki obcego żelaza. Może do tego dojść podczas szlifowania, cięcia lub kontaktu z narzędziami wcześniej wykorzystywanymi do obróbki stali węglowej.
Takie zanieczyszczenia mogą korodować i powodować pojawienie się charakterystycznych rdzawych śladów. Z tego powodu podczas obróbki stali nierdzewnej należy stosować odpowiednio przygotowane i przeznaczone do tego narzędzia. Obecność takich zanieczyszczeń można sprawdzić w ramach kontroli i oceny powierzchni stali nierdzewnej.
Znaczenie ma również właściwy dobór gatunku stali do środowiska pracy. Nawet prawidłowo przygotowana powierzchnia nie zastąpi odpowiedniego materiału, jeżeli wyrób będzie eksploatowany w warunkach przekraczających jego odporność korozyjną.
Wpływ obróbki na powierzchnię stali nierdzewnej
Stan powierzchni może ulec zmianie zarówno podczas obróbki mechanicznej, jak i termicznej.
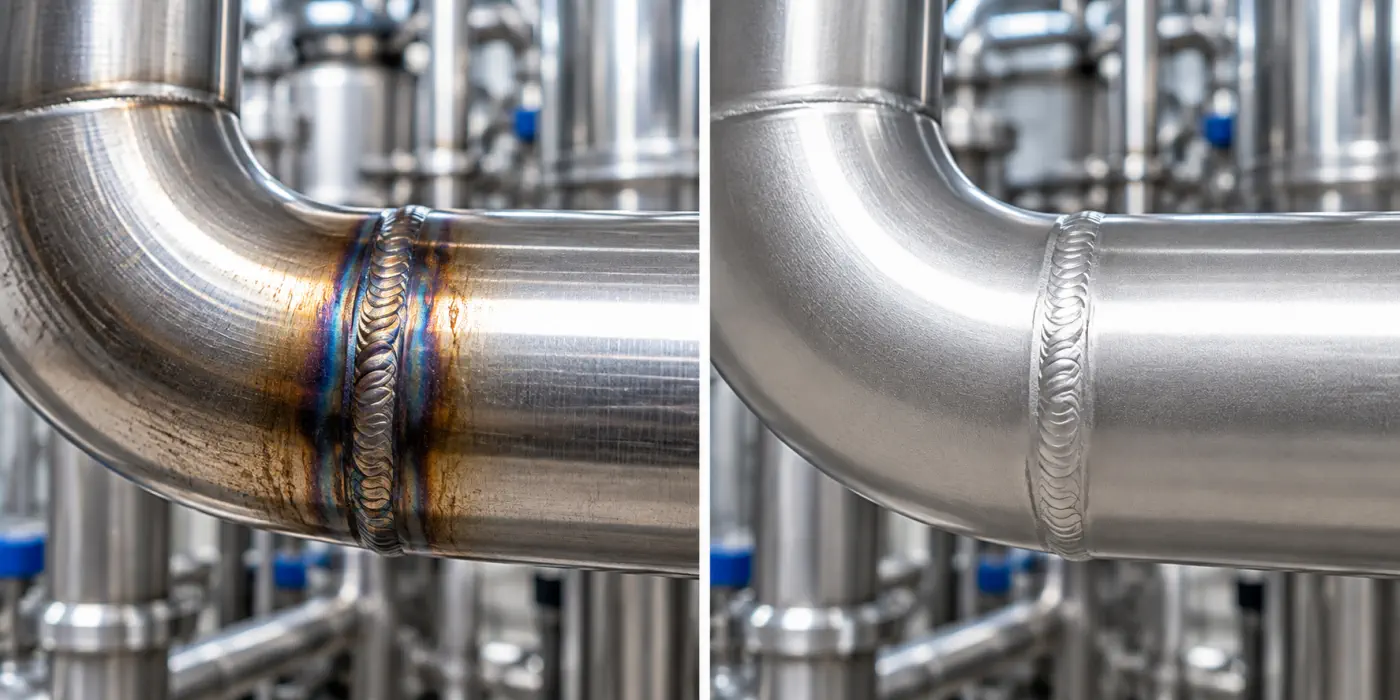
Podczas spawania w strefie oddziaływania wysokiej temperatury powstają przebarwienia termiczne oraz warstwy tlenkowe. Ich pozostawienie może lokalnie obniżyć odporność korozyjną powierzchni.
Obróbka mechaniczna również wymaga odpowiedniego postępowania. Zastosowanie niewłaściwych narzędzi może prowadzić do zanieczyszczenia powierzchni obcym żelazem lub pozostawienia innych zanieczyszczeń technologicznych.
W takich sytuacjach stosuje się odpowiednio dobrane procesy przygotowania powierzchni, w tym odtłuszczanie, trawienie i pasywację.
Na czym polega trawienie stali nierdzewnej?
Trawienie jest kontrolowanym procesem chemicznym, którego zadaniem jest usunięcie tlenków, przebarwień termicznych oraz cienkiej warstwy materiału bezpośrednio pod nimi.
Proces pozwala uzyskać czystą, aktywną chemicznie powierzchnię, przygotowaną do dalszych etapów obróbki. Po trawieniu stal uzyskuje charakterystyczną, bardziej jednolitą i zmatowioną powierzchnię.
W zależności od wielkości i geometrii wyrobu oraz miejsca wykonywania prac można zastosować kilka metod trawienia.
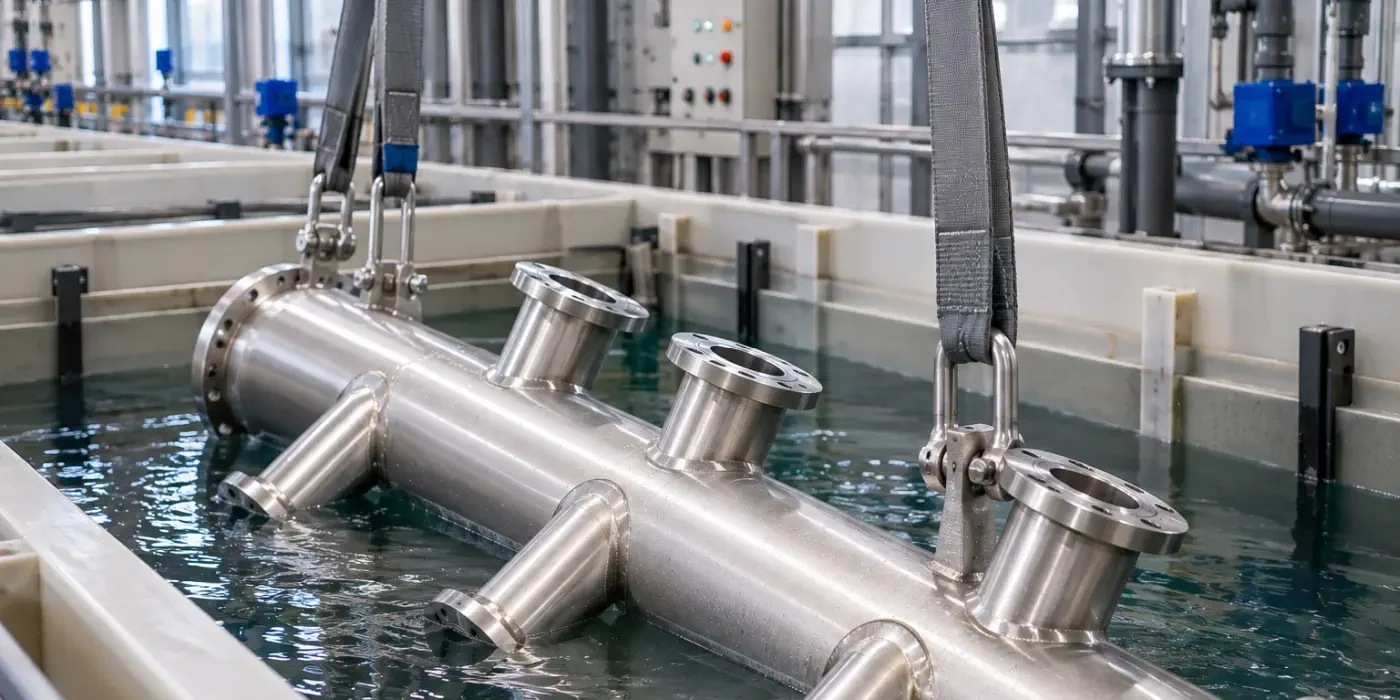
Trawienie zanurzeniowe polega na umieszczeniu całego wyrobu w odpowiednio przygotowanej kąpieli trawiącej. Zapewnia równomierny kontakt preparatu z powierzchnią, jednak możliwości zastosowania tej technologii zależą między innymi od gabarytów wyrobu i wielkości wanny procesowej.
Trawienie natryskowe umożliwia obróbkę dużych powierzchni oraz konstrukcji, których zanurzenie w kąpieli jest utrudnione lub niemożliwe.
W przypadku miejscowej obróbki spoin oraz stref przebarwień termicznych możliwe jest zastosowanie past trawiących nanoszonych bezpośrednio na wybrane obszary.
Dobór metody powinien wynikać z geometrii wyrobu, gatunku materiału, stanu powierzchni oraz oczekiwanego efektu końcowego. Poszczególne grupy preparatów i ich zastosowanie opisujemy przy środkach do trawienia stali nierdzewnej.
Co wpływa na czas i skuteczność trawienia?
Nie istnieje jeden uniwersalny czas trawienia odpowiedni dla wszystkich wyrobów ze stali nierdzewnej.
Na przebieg procesu wpływają między innymi gatunek stali, skład chemiczny materiału, sposób jego wcześniejszej obróbki, stopień utlenienia powierzchni, temperatura, metoda aplikacji oraz parametry zastosowanego preparatu.
Czas trawienia może znacząco różnić się w zależności od rodzaju stali i warunków prowadzenia procesu. W przypadku stali austenitycznych, takich jak gatunki 1.4301 czy 1.4571, w zależności od zastosowanej technologii, preparatu, temperatury i stanu powierzchni czas trawienia może wynosić od kilkudziesięciu minut do wielu godzin.
Osobnej uwagi wymagają stale ferrytyczne, na przykład gatunek 1.4000. Wymagają one preparatów o zredukowanej zawartości kwasu fluorowodorowego, a zastosowanie do nich standardowego preparatu przeznaczonego do stali może prowadzić do zbyt intensywnego trawienia i trwałego uszkodzenia powierzchni. Dlatego ustalenie gatunku stali przed rozpoczęciem procesu nie jest formalnością.
W przypadku trawienia kąpielowego istotny jest również aktualny stan kąpieli. Wraz z eksploatacją zmienia się jej skład i zwiększa zawartość rozpuszczonych metali, dlatego utrzymanie powtarzalnych rezultatów wymaga kontroli parametrów procesu.
Temperatura również wpływa na szybkość reakcji chemicznych. W niskich temperaturach proces trawienia przebiega wolniej, dlatego parametry technologiczne powinny być każdorazowo dostosowane do rzeczywistych warunków prowadzenia obróbki.
Przygotowanie powierzchni przed trawieniem
Przed rozpoczęciem procesu należy określić gatunek materiału oraz ocenić stan powierzchni wyrobu.
Powierzchnia powinna być odpowiednio przygotowana i odtłuszczona. Oleje, smary i inne zabrudzenia mogą ograniczać kontakt preparatu trawiącego z powierzchnią i prowadzić do nierównomiernego przebiegu procesu. Do tego etapu stosuje się preparaty do czyszczenia i odtłuszczania stali nierdzewnej.
Dopiero po właściwym przygotowaniu można przeprowadzić trawienie metodą zanurzeniową, natryskową lub miejscową.
Po zakończeniu procesu preparat trawiący oraz produkty reakcji należy dokładnie usunąć z powierzchni. Szczególną uwagę należy zwrócić na spoiny, szczeliny, połączenia oraz miejsca, w których mogą pozostawać resztki preparatu.
Płukanie jest jednym z istotnych etapów całego procesu technologicznego, ponieważ pozostawienie substancji chemicznych na powierzchni może prowadzić do późniejszych problemów eksploatacyjnych.
Kontrola powierzchni po trawieniu
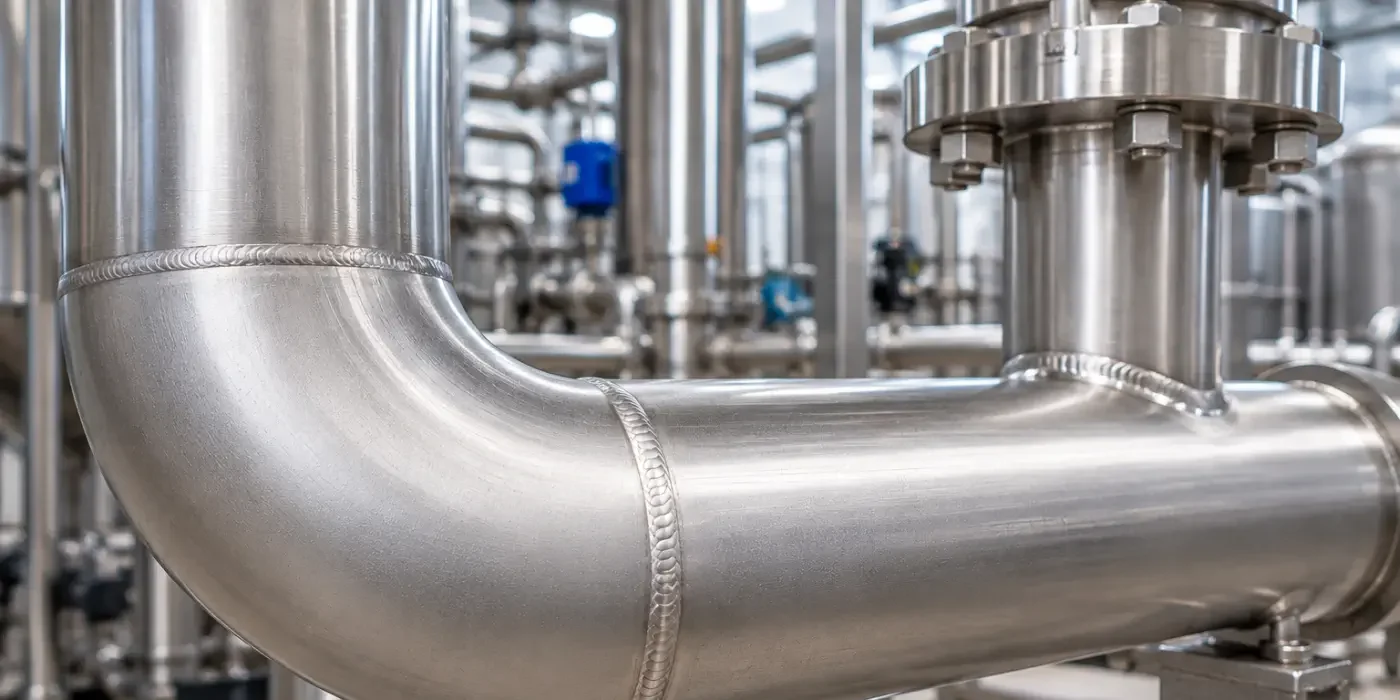
Po zakończeniu trawienia i dokładnym płukaniu należy skontrolować stan powierzchni.
W przypadku spoin ocenia się między innymi skuteczność usunięcia przebarwień termicznych i innych pozostałości po procesie spawania. Jeżeli występują zabrudzenia lub nierówności, których nie można usunąć metodą chemiczną, konieczna może być dodatkowa obróbka mechaniczna. Jedną z metod stosowanych na tym etapie jest szkiełkowanie stali nierdzewnej.
Należy jednak pamiętać, że każda kolejna ingerencja mechaniczna zmienia stan powierzchni. Jeżeli po trawieniu wykonywane jest szlifowanie lub inna obróbka, trzeba ponownie ocenić potrzebę odpowiedniego przygotowania chemicznego tych miejsc. Zakres badań i testów pomocniczych, które możemy wykonać na tym etapie, opisujemy w kontroli powierzchni.
Trawienie i pasywacja
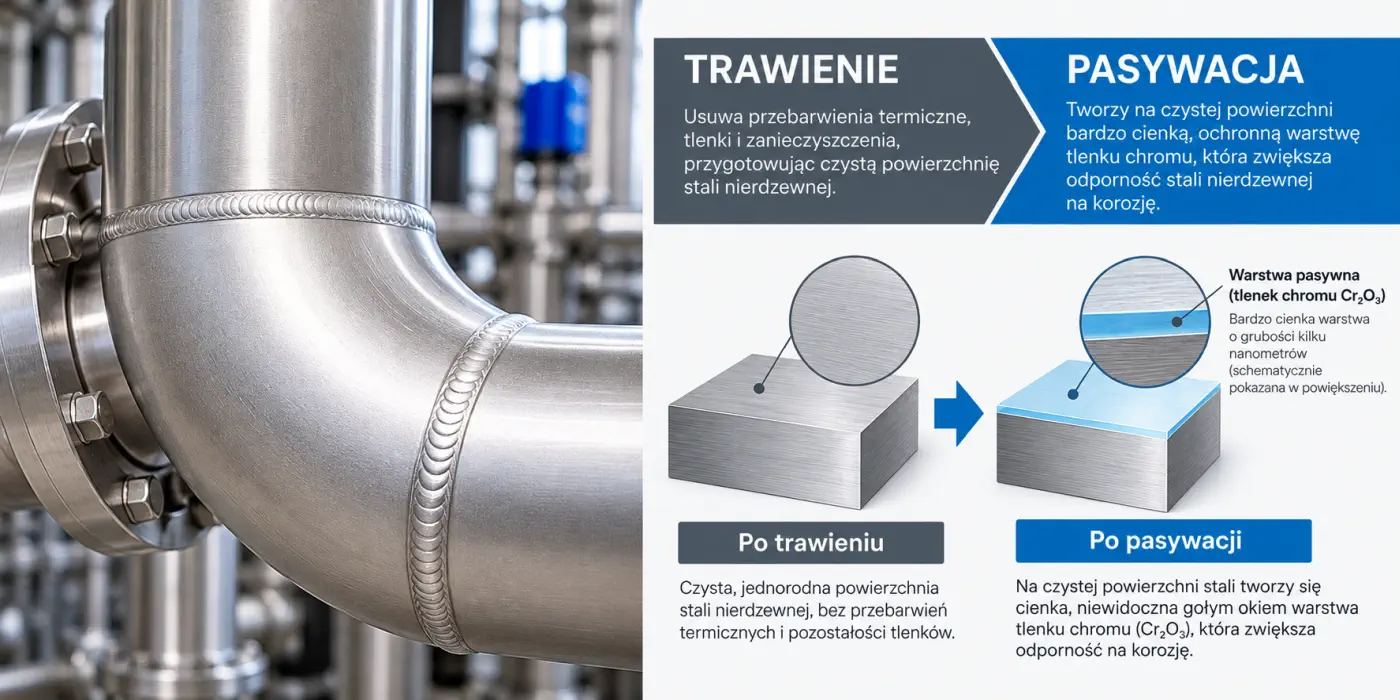
Trawienie i pasywacja są odrębnymi procesami i pełnią różne funkcje.
Trawienie usuwa tlenki, przebarwienia termiczne oraz zmienioną warstwę powierzchniową. Pasywacja jest natomiast procesem prowadzonym na odpowiednio oczyszczonej powierzchni w celu stworzenia warunków sprzyjających uzyskaniu prawidłowej warstwy pasywnej.
Jeżeli wyrób bezpośrednio po trawieniu ma być narażony na wymagające warunki środowiskowe lub technologiczne, zastosowanie kontrolowanego procesu pasywacji pozwala odpowiednio zakończyć chemiczne przygotowanie powierzchni. Preparaty stosowane na tym etapie zebraliśmy przy środkach do pasywacji stali nierdzewnej.
Warto przy tym rozróżnić dwie rzeczy, które bywają mylone. Po prawidłowo przeprowadzonym trawieniu czysta powierzchnia stali nierdzewnej w kontakcie z tlenem zaczyna samoczynnie odbudowywać warstwę pasywną. Kontrolowany proces pasywacji pozwala przyspieszyć i ujednolicić ten proces oraz odpowiednio zakończyć chemiczne przygotowanie powierzchni.
Ma to praktyczną konsekwencję: samo trawienie nie jest tym samym procesem co kontrolowana pasywacja. Po trawieniu na odpowiednio oczyszczonej powierzchni może samoczynnie odbudowywać się warstwa pasywna, natomiast zastosowanie osobnego etapu pasywacji pozwala prowadzić ten proces w określonych i kontrolowanych warunkach.
Jeżeli pasywacja wykonywana jest bez wcześniejszego trawienia, szczególnie istotne jest dokładne przygotowanie i odtłuszczenie powierzchni. Jeżeli bezpośrednio wcześniej przeprowadzono prawidłowe trawienie i płukanie, powierzchnia jest już przygotowana do kolejnego etapu procesu.
Znaczenie jakości wody
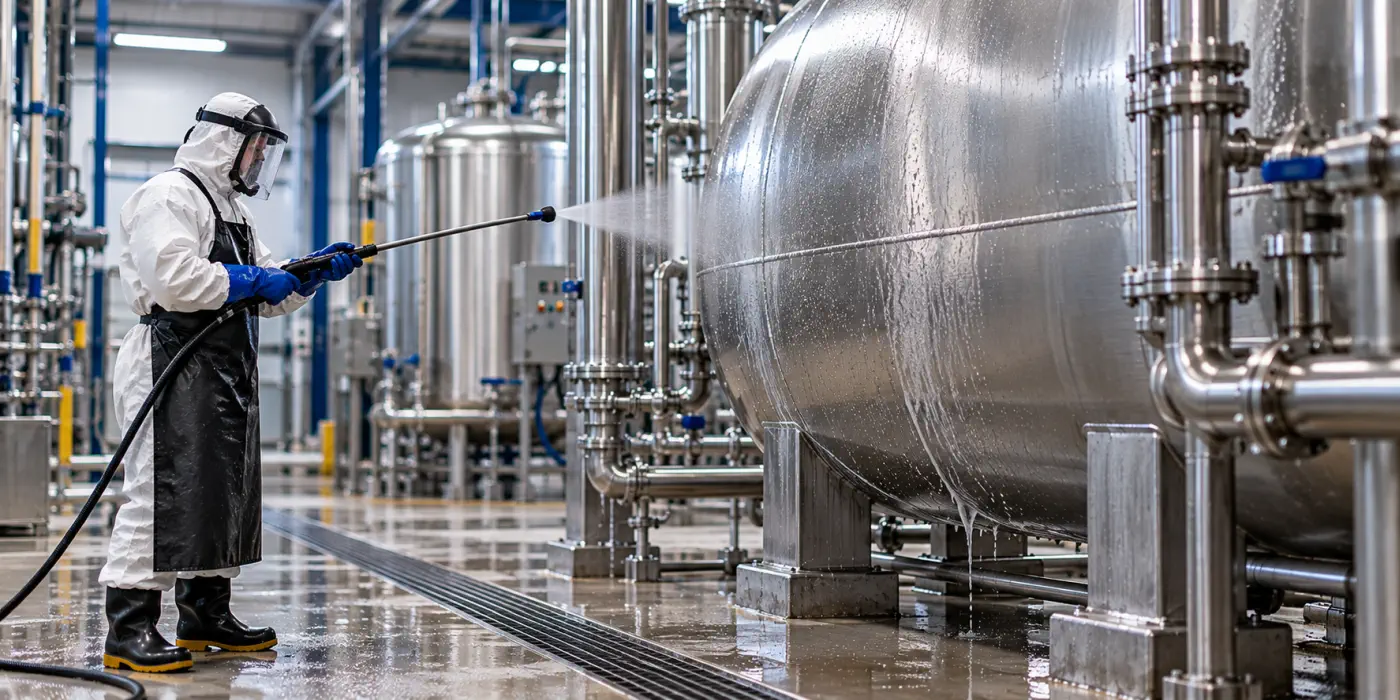
W całym procesie chemicznej obróbki stali nierdzewnej istotna jest jakość wody stosowanej do płukania.
Zawarte w wodzie związki mineralne, chlorki, żelazo i inne zanieczyszczenia mogą pozostawać na powierzchni i wpływać na końcowy efekt obróbki. W zastosowaniach o podwyższonych wymaganiach końcowe płukanie może być prowadzone wodą o odpowiednio kontrolowanej jakości, w tym wodą zdemineralizowaną.
Bezpieczeństwo podczas chemicznej obróbki stali
Preparaty stosowane do trawienia i pasywacji są środkami chemicznymi wymagającymi odpowiednich zasad postępowania.
Osoby prowadzące proces powinny stosować środki ochrony indywidualnej zgodne z wymaganiami określonymi w kartach charakterystyki stosowanych preparatów. Proces powinien być prowadzony w odpowiednio przygotowanym miejscu, z zachowaniem zasad dotyczących aplikacji, płukania, wentylacji oraz postępowania z pozostałościami procesowymi. Zasady bezpiecznego prowadzenia procesu opisujemy szerzej w artykule o bezpiecznej chemicznej obróbce stali nierdzewnej.
Kontrolowany proces zamiast samego zastosowania preparatu
Prawidłowa chemiczna obróbka stali nierdzewnej nie sprowadza się do naniesienia środka trawiącego lub pasywującego.
Na końcowy rezultat wpływa cały proces: identyfikacja gatunku materiału, ocena powierzchni, odtłuszczenie, dobór technologii, kontrola parametrów trawienia, dokładne płukanie, kontrola powierzchni oraz, jeżeli jest wymagana, pasywacja.
W TELOX technologie chemicznej obróbki powierzchni dobieramy do konkretnego wyrobu, materiału i jego późniejszego zastosowania. Pozwala to prowadzić proces w sposób kontrolowany i uzyskać powtarzalny efekt powierzchni zamiast opierać wynik wyłącznie na czasie działania preparatu. Zakres usługi opisujemy na stronie trawienia i pasywacji stali nierdzewnej. Jeżeli mają Państwo pytania dotyczące konkretnego wyrobu, zapraszamy do kontaktu.